I. Preparación de Materia Prima (Formulación Personalizada)
Tres categorías de materias primas principales se dosifican con precisión según las condiciones de funcionamiento:
Materias primas de caucho
Caucho base (Caucho Natural/NR, SBR, EPDM, NBR) + Agentes de refuerzo (negro de humo, sílice) + Sistema de vulcanización (azufre, aceleradores) + Aditivos funcionales (antioxidantes, agentes resistentes al desgaste, retardantes de llama, plastificantes).
Diferenciados por aplicación: Caucho de cubierta superior (resistencia al desgaste y al impacto), caucho de cubierta inferior (baja fricción) y caucho de núcleo/desnatado (específico para unión a la carcasa).
Materiales base de la carcasa
Núcleo de la tela: poliéster (EP), nailon (NN) o lona de algodón; Proporciona capacidad de carga multicapa de alta resistencia.
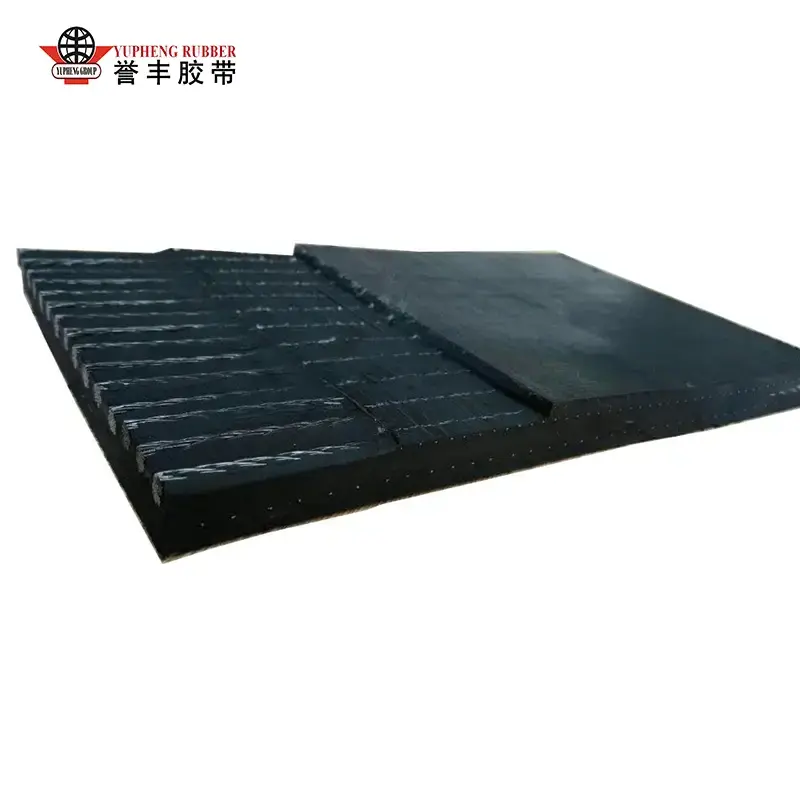
Núcleo del cordón de acero: Cordones de acero galvanizado; Diseñado para aplicaciones mineras de larga distancia y alta tensión.
Agentes adhesivos
Solución de inmersión RFL (Resorcinol-Formaldehído-Látex): Previene la delaminación entre el caucho y la tela o cables de acero.
II. Proceso de Mezclado (Preparación de compuestos de caucho; determina propiedades fundamentales)
Las materias primas se pesan y se introducen en un mezclador interno cerrado; la mezcla se produce a altas temperaturas (120 a 160 °C) y alta presión durante 10 a 15 minutos para garantizar que el negro de carbón y los aditivos estén completamente dispersos dentro del caucho base, evitando la aglomeración o la vulcanización prematura (quemado).
El compuesto se descarga en un molino abierto para su posterior mezclado y enfriamiento para aliviar las tensiones internas.
Una máquina laminadora presiona el compuesto en láminas de espesor fijo; estos se enfrían y se dejan reposar/madurar durante 4 a 24 horas para estabilizar la plasticidad.
Las muestras se prueban en cuanto a dureza, resistencia a la tracción y resistencia a la adhesión; los lotes deficientes se reprocesan, mientras que las hojas calificadas se almacenan por categoría para uso futuro.
III. Pretratamiento de la carcasa (crucial para mejorar la fuerza de unión)
1) Pretratamiento de la lona de tela
La lona se aplana y se le quita el polvo, luego se sumerge en un tanque de inmersión RFL y se seca; esto forma una película adhesiva en la superficie de las fibras del lienzo, evitando la delaminación o separación posterior. 2) Pretratamiento del cable de acero
Los cables de acero galvanizado se desengrasan y se eliminan el óxido, seguidos de fosfatado para crear una capa rugosa de fosfato que mejora significativamente la adhesión penetrante con el núcleo de caucho; Todos los cables se enderezan bajo tensión uniforme en preparación para el siguiente paso.
IV. Calandrado + Conformado (Ensamblaje en capas para producir el cinturón verde)
Opción A: núcleo de telacinta transportadoraformando
Recubrimiento de caucho mediante calandria de cuatro rodillos: la lona pretratada pasa a través de rodillos de calandrado a una velocidad constante, con una fina capa de núcleo de caucho aplicada uniformemente en ambos lados para producir tela cauchutada de una o dos caras;
Conjunto de múltiples capas: las capas de tela cauchutada se alinean y apilan según el diseño (por ejemplo, 3, 4 o 5 capas), con una fina capa de núcleo de caucho aplicada entre las capas para expulsar el aire atrapado;
Se aplican capas de caucho de cubierta inferior y superior (siendo la capa superior resistente al desgaste) y se aplica caucho en los bordes para sellar los lados;
Los rodillos de prensado en frío compactan el conjunto para eliminar las burbujas de aire y las arrugas, produciendo la correa verde no vulcanizada.
Opción B: Formación de cinta transportadora con núcleo de cable de acero (aplicación de alta resistencia)
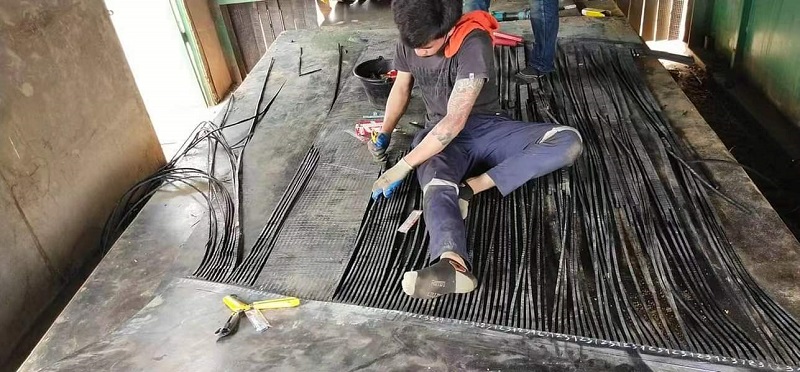
Se colocan múltiples cables de acero a intervalos iguales y con tensión constante en la mesa de formación para garantizar una distribución uniforme de la carga;
Se coloca una capa inferior de núcleo de caucho, los cables se incrustan planos en el caucho y se aplica una capa de relleno de caucho intermedia para llenar los espacios entre los cables;
Se aplican capas de caucho de cubierta superior e inferior engrosadas y caucho de sellado de bordes laterales;
El prensado en frío al vacío consolida el conjunto, evitando bolsas de aire o ampollas entre los cables y la goma.
Productos derivados especiales
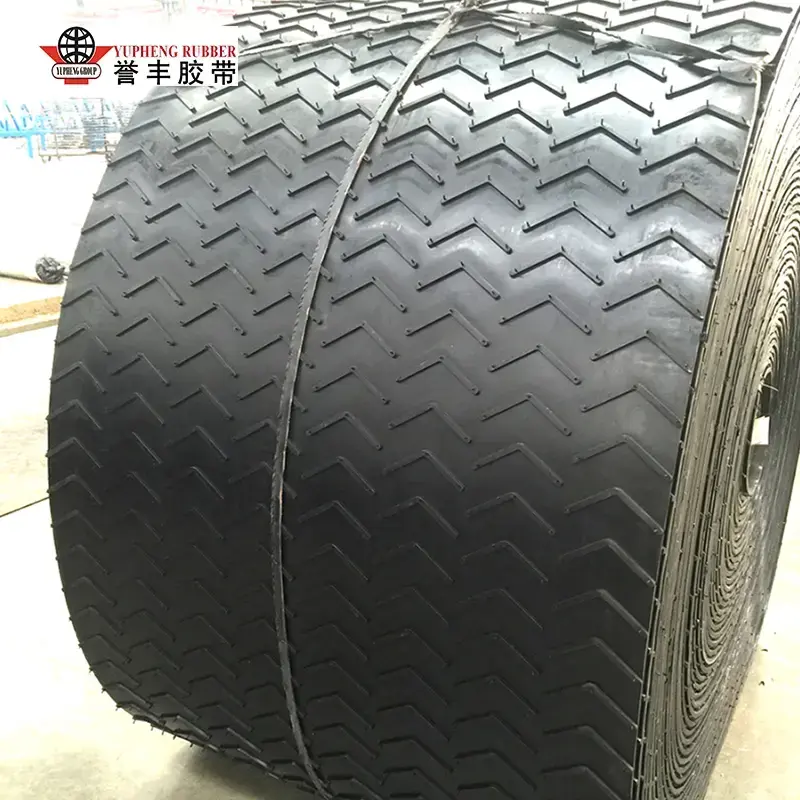
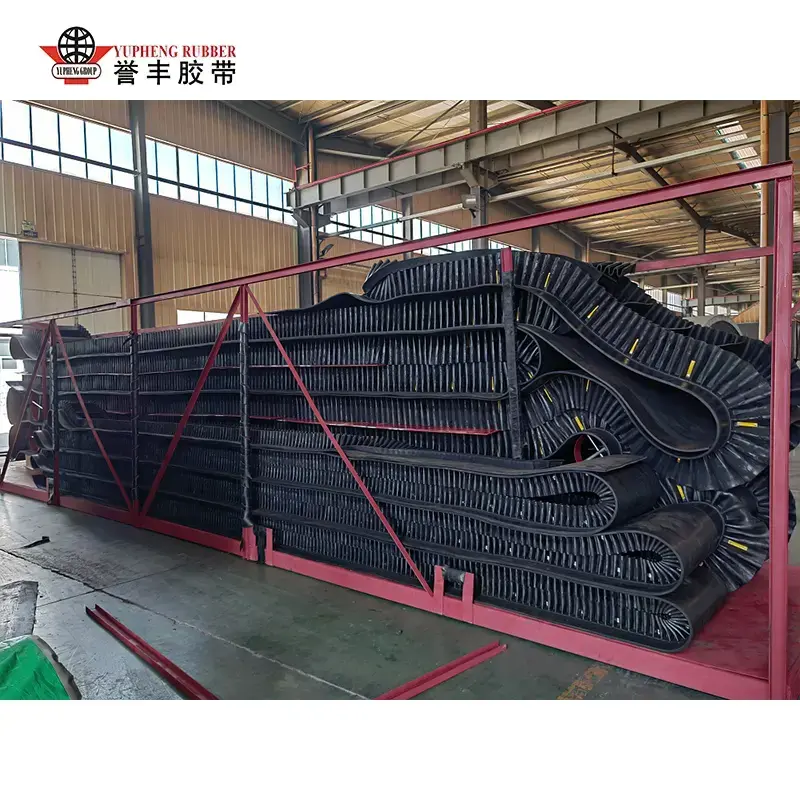
Las paredes laterales, los listones y las láminas de caucho estampadas se instalan simultáneamente durante el conformado para producir productos semiacabados integrados antideslizantes o con pendiente pronunciada.cintas transportadoras.
V. Vulcanización (proceso de curado del núcleo; reticulación permanente del caucho)
La vulcanización es el paso crítico que transforma la "blanca en bruto de caucho bruto" en un producto terminado de alta resistencia. Se utilizan dos tipos principales de equipos:
Prensa de vulcanización de plataforma plana (proceso por lotes; para anchos pequeños a medianos o bandas especiales)
La pieza en bruto de la correa se coloca entre placas calentadas de múltiples capas. Condiciones del proceso: temperatura de 140 a 160 °C, presión de 1,5 a 3 MPa y tiempo de vulcanización de 15 a 60 minutos según el espesor. Bajo altas temperaturas y presiones, las moléculas de caucho se entrecruzan, fusionando las capas de caucho y la estructura de refuerzo en un todo unificado.
Vulcanizador de tambor continuo (producción en masa de correas planas estándar de larga distancia)
Una correa de acero tira continuamente de la correa a una velocidad constante sobre un tambor presurizado y calentado para una vulcanización ininterrumpida. Este método es adecuado para cintas transportadoras largas (kilómetros de longitud), asegurando un espesor uniforme y la ausencia de juntas seccionales.
Después de la vulcanización, la correa se somete a un proceso de enfriamiento lento y gradual para evitar grietas o deformaciones causadas por la expansión y contracción térmica.
VI. Postprocesamiento y acabado
Enfriamiento y fraguado: Enfriamiento por aire o agua para bajar completamente la temperatura y aliviar las tensiones internas de vulcanización;
Recorte de bordes: Eliminación del exceso de rebabas/rebabas de ambos lados para estandarizar el ancho de la banda;
Tratamiento de superficies: esmerilado, pulido y marcado (modelo de impresión, clasificación de resistencia, especificaciones y fecha de producción);
Procesamiento especial: Perforación, corte a longitudes específicas y empalme en caliente de juntas terminadas según sea necesario.
-